

Először is, az egyik gyakori probléma a használat soránCNC marása felületi minőség csökkentése, amikor ez lesz. A munkadarabok rossz vagy változó felületi minőségének számos oka lehet.
Az első ok egy túl unalmas eszköz. Egy tompa szerszám jobban deformálja a munkadarabot, ami megnövekszik a forgácsoló erőkben, és ahogy az alakváltozás fellép, a vágóél mélyebbre kerül az alkatrészbe. Ha a forgács hirtelen letörik, kis lyukat hagy maga után. Ez sokkal gyengébb felületi minőséget eredményez.
Egy másik hozzájáruló tényező a CNC marási stratégia. A marási technikákat két típusra osztják: emelkedőre és hagyományosra. Az első technika magában foglalja a szerszám elforgatását az asztali előtolás irányával megegyező irányba. A kúszómarás során a szerszámot megütjük és a munkadarabba belépünk, majd minimális anyaggal (a megmunkálás után keletkező felülettel) lassan kilépünk a munkadarabból, ami nagyon jó felületi minőséget eredményez. Hagyományos marás akkor történik, ha a sebesség és az előtolás iránya felcserélődik. A szerszám a simítófelületről így lép be a munkadarabba. Az enyhe vibráció és az eljárási eltérések miatt a szerszám kis mértékben károsíthatja a befejező felületet. Ez azonban elegendő a végső felületminőség megváltoztatásához.
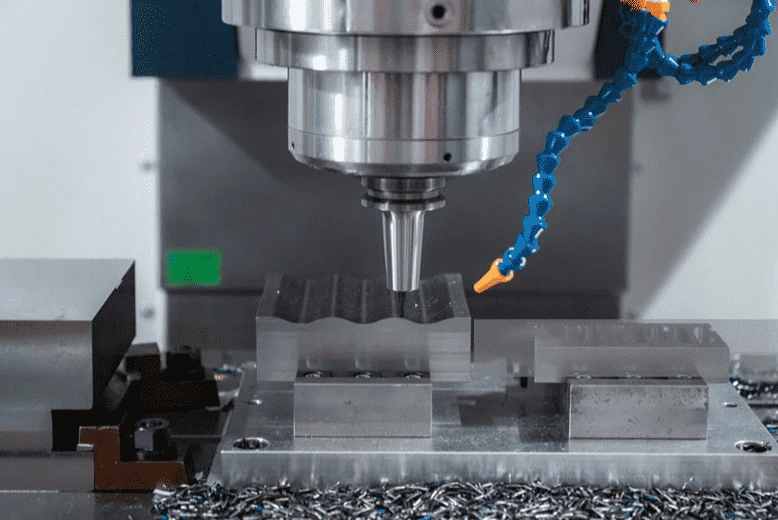
A rossz felületminőség végső oka a hűtőfolyadék nem megfelelő kiválasztása vagy hiánya. Sokan alábecsülik a hűtő- és kenőanyagok szerepét; Valójában a megfelelő hűtő-kenőanyag használata javíthatja a teljes felület minőségét.
A lehető legjobb felületminőség elérése érdekében elengedhetetlen a vágóberendezés karbantartása, a megfelelő megközelítés alkalmazása és a megfelelő hűtőfolyadék kiválasztása.
Aztán ott van a szokásos felületi égési probléma a CNC maró munkadarabokon. A felületi égések a megmunkált alkatrész felületén keletkező égések. Az égés azt jelzi, hogy a munkadarab túlmelegedett.
Ezt a nem megfelelő forgácsolási paraméterek okozzák, amelyek a munkadarab meghibásodásához vezethetnek. A nem megfelelő előtolás és sebességválasztás jelentős károkat okozhat a munkadarabban, a vágószerszámban, sőt a gépben is.
A vágási sebesség és az előtolás arányának csökkentése az egyik megoldás erre a problémára. Ez csökkenti a hőmérsékletet és lelassítja a megmunkálási folyamatot.
Egy másik módszer a folyamat hűtési sebességének növelése. Egyes szélsőséges esetekben, például a rossz hővezető képességű titán esetében mindkét módszer szükséges.


